

Токарные станки с противошпинделем - сокращение цикла и повышение точности
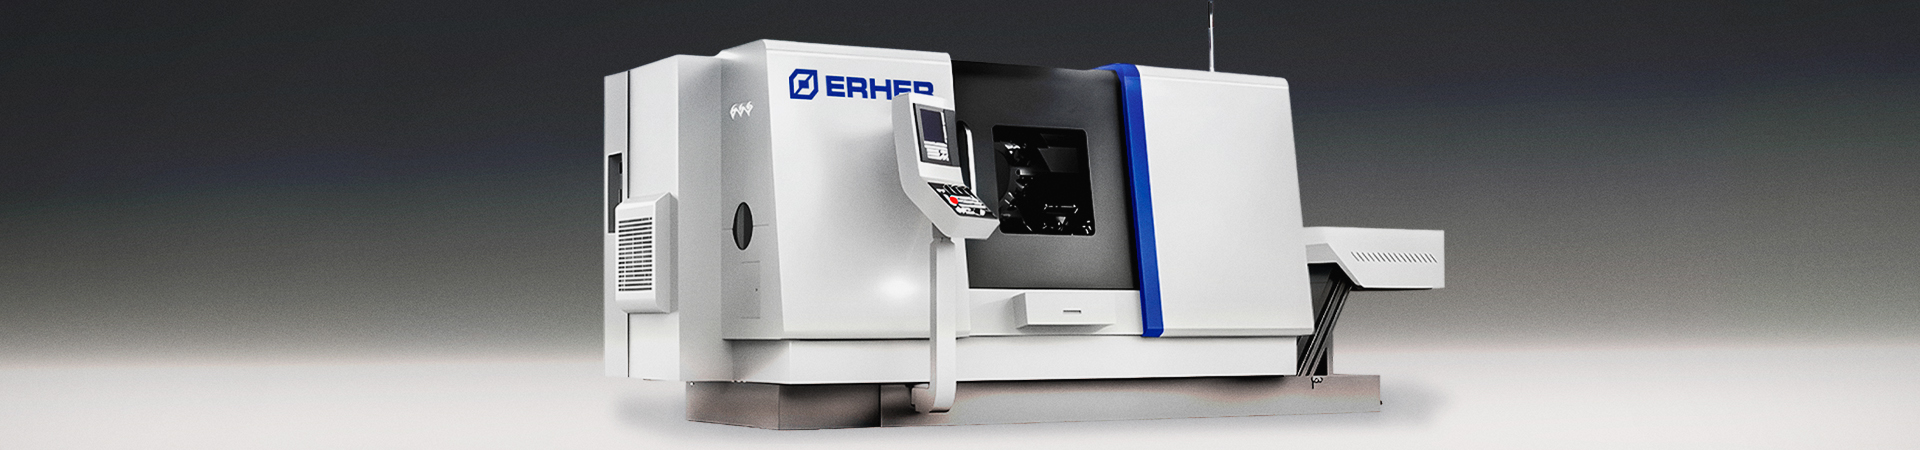
Токарный станок с противошпинделем обрабатывает деталь с двух сторон за один установ. Без остановки, без участия оператора - заготовка передаётся на контршпиндель прямо в цикле программы ЧПУ.
Такой подход сокращает вспомогательное время, убирает погрешности от переустановки и повышает повторяемость по всей партии. Актуально прежде всего там, где детали сложные - с фрезерными элементами, отверстиями и пазами с двух сторон.
Что такое противошпиндель и как это работает
Классический токарный станок имеет один шпиндель - заготовка зажимается в патрон, обрабатывается с одной стороны, затем оператор вручную переворачивает деталь и зажимает снова для обработки второго торца. Каждая переустановка - это время на выверку, риск погрешности базирования и дополнительная точка контроля.
Противошпиндель - второй шпиндель, расположенный соосно напротив основного, с независимым приводом и возможностью перемещения вдоль оси Z. После обработки первой стороны деталь автоматически захватывается контршпинделем прямо в цикле программы ЧПУ. Оператор в этот момент ничего не делает - станок сам передаёт заготовку, зажимает и продолжает обработку второй стороны. На выходе получается полностью готовая деталь.
Для деталей с жёсткими допусками это особенно важно: нет ручной переустановки - нет погрешности от повторного базирования.
Ось Y и приводной инструмент - зачем они нужны
Большинство современных станков с противошпинделем дополнительно оснащаются осью Y и приводным инструментом в револьверной головке.
Стандартный токарный станок работает в двух осях - X и Z. Ось Y добавляет поперечное смещение инструмента относительно оси детали. Проще говоря, это возможность обрабатывать элементы, которые расположены не по центру заготовки: пазы, лыски, эксцентричные отверстия. Без оси Y такие элементы требуют отдельной операции на фрезерном станке.
Приводной инструмент - это фрезы, свёрла и метчики, установленные в позиции револьверной головки и получающие собственное вращение от отдельного привода. Прямо в токарном цикле станок может сверлить, нарезать резьбу и фрезеровать - без переноса детали на другой станок.
В сочетании с противошпинделем это даёт полный цикл обработки на одной машине: токарные операции с двух сторон плюс фрезерные элементы - всё за один установ.
Наклонная станина: конструктивная основа
Станки с противошпинделем строятся на наклонной станине - направляющие расположены под углом, обычно от 30 до 60 градусов.
Стружка под действием гравитации сразу уходит в транспортёр, не накапливаясь в зоне резания - меньше риск повреждения обработанной поверхности и загрязнения направляющих. Жёсткость конструкции при наклонной станине выше, что улучшает качество поверхности и снижает вибрации при тяжёлом точении. Оператору удобнее работать с зоной обработки - лучше обзор, проще контролировать процесс.
Где такие станки показывают лучший результат
Серийные детали с обработкой с двух сторон. Валы, втулки, фланцы, штоки, корпуса клапанов - всё, где нужна токарная обработка обоих торцов. Чем длиннее серия, тем быстрее окупается автоматизация передачи.
Детали с фрезерными элементами. Шпоночные пазы, лыски под ключ, радиальные отверстия - если всё это на одной детали, станок с осью Y и приводным инструментом закрывает задачу без переноса на фрезерный центр.
Точные детали с жёсткими допусками. Когда отклонение в сотые критично, отказ от переустановки напрямую влияет на стабильность размеров по всей партии.
Нефтегазовые и гидравлические компоненты. Резьбовые соединения, корпуса клапанов, переходники - сложная геометрия, высокие требования к точности и повторяемости.
На что смотреть при выборе модели
Максимальный обрабатываемый диаметр - главное ограничение по типоразмеру деталей. Важно не путать с устанавливаемым диаметром: первый - что реально обточить, второй - что помещается над суппортом.
Ход по оси Z - максимальная длина обрабатываемой детали. При подборе станка под производство нередко более критичный параметр, чем диаметр.
Ход по оси Y - определяет, насколько далеко от оси детали можно вести фрезерование. Для деталей с глубокими пазами или смещёнными отверстиями этот параметр важен.
Инструментальный интерфейс - BMT55 или BMT65. BMT65 рассчитан на более тяжёлые фрезерные операции с высоким крутящим моментом. BMT55 - для более лёгких задач и компактных станков.
Характеристики контршпинделя. Мощность и крутящий момент контршпинделя нередко ниже, чем у основного. Если вторая сторона детали требует серьёзных нагрузок - на это стоит обратить внимание отдельно.
Станки ERHER с противошпинделем: три модели под разные задачи
ERHER выпускает три модели с противошпинделем - E-5S, E-8S и E-10S. Все три построены на одной архитектуре: наклонная станина, ось Y, 12-позиционная револьверная головка с приводным инструментом, независимый контршпиндель. Различаются по диапазону обрабатываемых диаметров, длине детали и мощности.
| Параметр | E-5S | E-8S | E-10S |
| Макс. обрабатываемый диаметр | 300 мм | 400 мм | 400 мм |
| Ход по оси Z | 550 мм | 850 мм | 1050 мм |
| Ход по оси Y | ±45 мм | ±50 мм | ±60 мм |
| Скорость основного шпинделя | 4500 об/мин | 5000 об/мин | 4000/3000 об/мин |
| Крутящий момент | 168 Нм | 268/420 Нм | 268/420 Нм |
| Мощность привода шпинделя | 11 кВт | 15/18,5 кВт | 15/18,5 кВт |
| Скорость контршпинделя | 6000 об/мин | 5000 об/мин | 5000 об/мин |
| Инструментальный интерфейс | BMT55 | BMT65 | BMT65 |
| Проходной диаметр прутка | 51 мм | до 90 мм | до 90 мм |
| Потребляемая мощность | 50 кВА | 50 кВА | 50 кВА |
| Габариты (мм) | 3630x1720x1740 | 4820x2250x2150 | 5020x2250x2150 |
| Вес нетто | - | 6500 кг |
8000 кг |
E-5S - компактная модель для деталей до 300 мм. Контршпиндель раскручивается до 6000 об/мин - быстрее, чем у старших моделей, что полезно при обработке небольших деталей на высоких скоростях. Занимает минимум места в цехе.
E-8S берёт диаметры до 400 мм при длине до 850 мм. Мощность шпинделя до 18,5 кВт, момент до 420 Нм - уверенная работа с конструкционными и легированными сталями.
E-10S - максимальный ход по оси Z в серии, 1050 мм. Весит 8000 кг, что даёт преимущество по виброустойчивости при тяжёлом точении. Два варианта шпинделя под разные задачи: A2-8 или FL220 с фланцевым креплением патрона.
Специальные условия на станки ERHER
Мы помогаем избежать технологических ошибок ещё на этапе проектирования производственных линий. Для наших партнёров действуют прямые поставки оборудования ERHER и гибкие финансовые инструменты.
Лизинг станков ERHER:
-
Процентная ставка от 10%
-
Индивидуальный график платежей, адаптированный под специфику вашего бизнеса
-
Решения «под ключ»: мы берём на себя полный подбор оборудования, всей необходимой оснастки, режущего инструмента и комплектующих
Хотите модернизировать производство? Наши инженеры помогут подобрать конфигурацию станка под ваши задачи и рассчитают сроки окупаемости. Оставьте заявку на сайте или отправьте запрос на почту stanki@erher.ru.
